Hay un problema que se repite más de lo que parece: un taller llama para pedir chapa de acero al carbono a medida, da las cotas de la pieza final y, al recibir el material, algo no encaja. O la pieza queda corta porque no se contó el kerf del corte. O se pagó por cuatro piezas y podían haber salido cinco de la misma plancha. O la tolerancia de la máquina hacía que la cota crítica quedara fuera de rango.
No es un problema de proveedor. Es un problema de comunicación técnica que nadie explica con claridad. Este artículo lo hace.
Qué es realmente una chapa de acero al carbono a medida
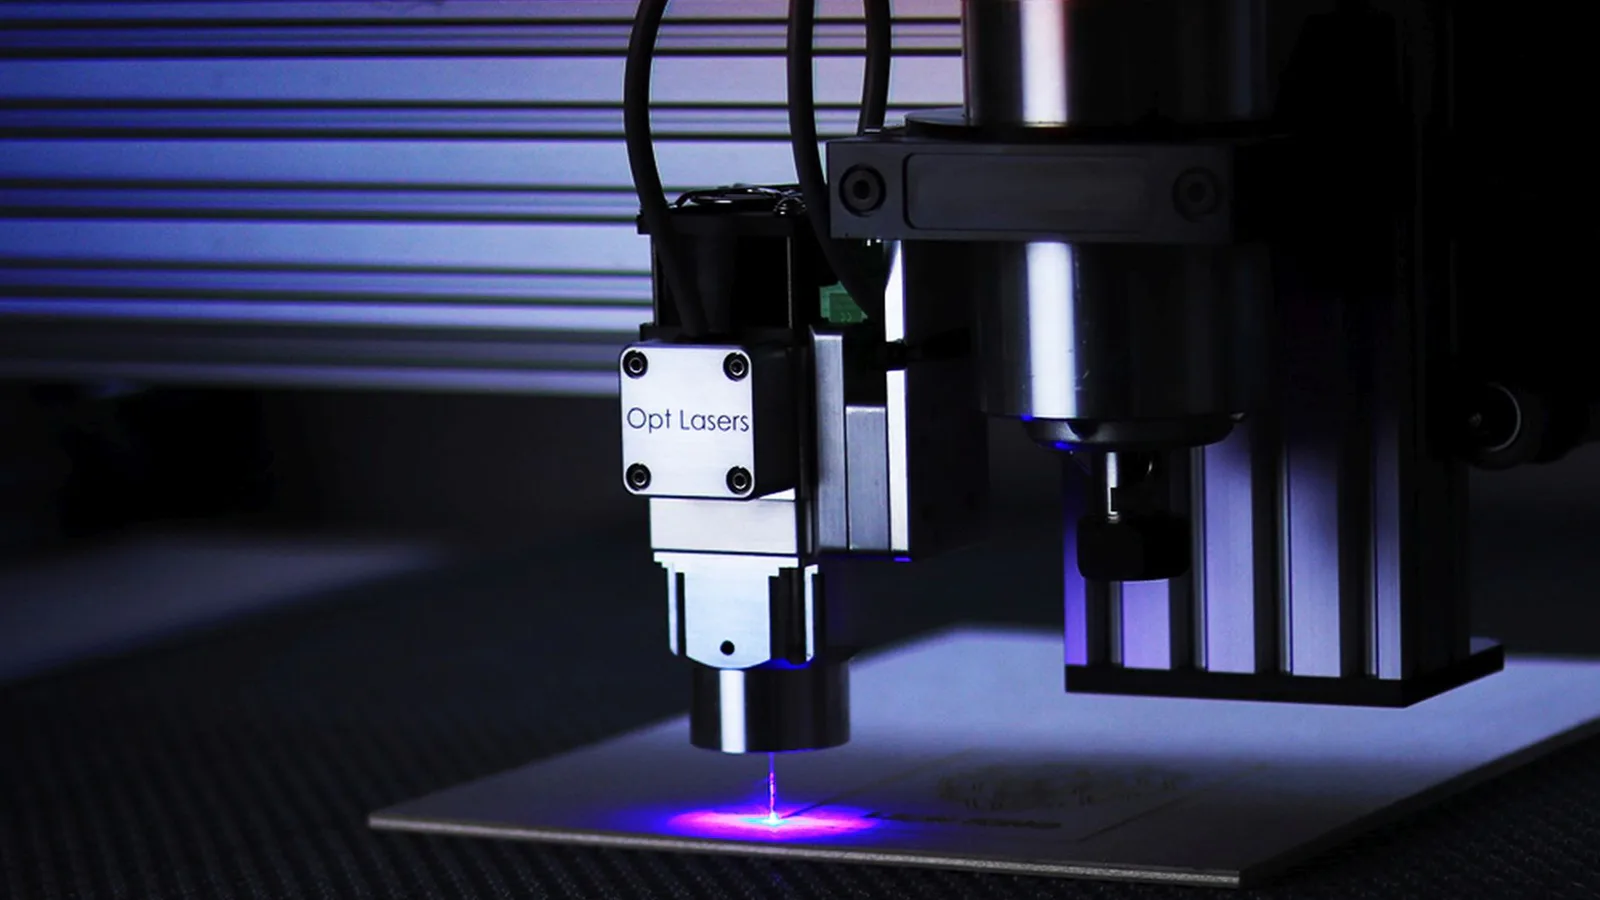
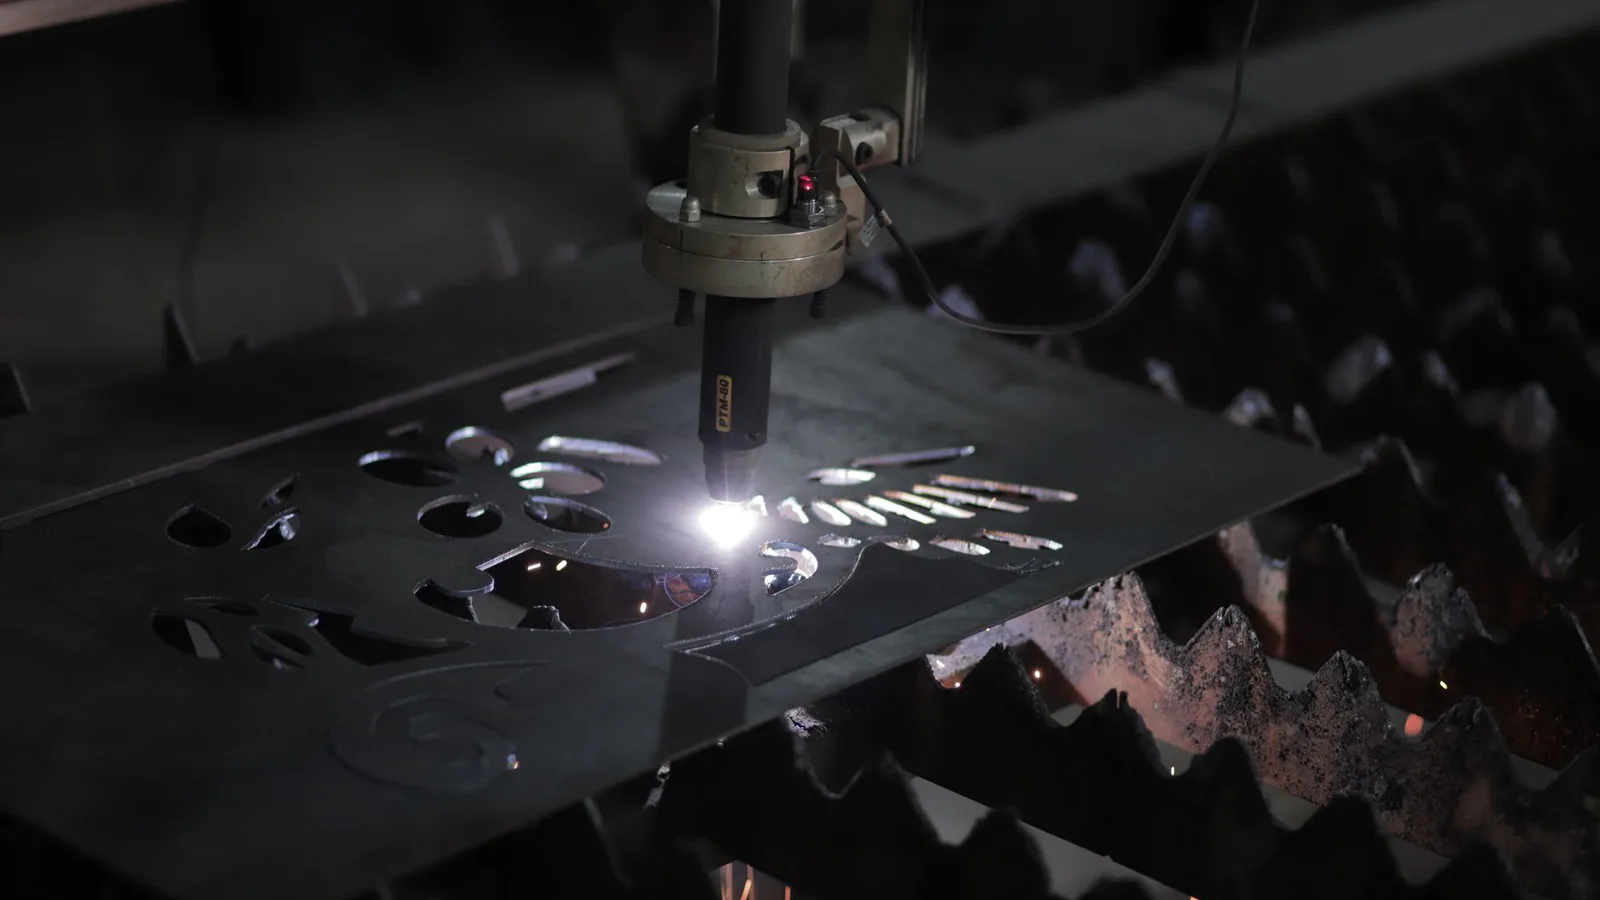
Una chapa de acero al carbono cortada a medida es una pieza plana obtenida de una plancha estándar mediante corte láser, oxicorte o plasma, dimensionada exactamente a las cotas que especifica el cliente. A diferencia de comprar plancha en stock y cortar en taller propio, el servicio a medida traslada la precisión al proveedor y elimina el desperdicio de material en origen. El resultado es una pieza lista para soldar, doblar o mecanizar sin repasos previos.
Pero «a medida» no significa «cualquier medida sin condiciones». Hay factores —espesores normalizados, tolerancias de corte, aprovechamiento de plancha, dirección de laminación— que determinan si tu pedido es eficiente o caro. Conocerlos de antemano marca la diferencia.
Los espesores de chapa que realmente existen (y los que no)
El primer error al hacer un pedido es especificar un espesor que no existe en la laminación estándar. El acero al carbono en chapa plana se lamina en espesores normalizados según la norma UNE-EN 10029 para chapa gruesa y EN 10131 para chapa fina. No todos los espesores son iguales de accesibles ni tienen el mismo precio.
Los más habituales en talleres industriales son:
- Chapa fina (hasta 3 mm): 0,5 – 0,8 – 1 – 1,5 – 2 – 2,5 – 3 mm. Se trabaja bien con láser. Oxicorte no aplica por debajo de 3 mm.
- Chapa media (3 a 12 mm): 3 – 4 – 5 – 6 – 8 – 10 – 12 mm. El rango más común en fabricación de estructuras y maquinaria.
- Chapa gruesa (12 a 150 mm y más): 15 – 20 – 25 – 30 – 40 – 50 mm. Aquí el oxicorte y el plasma toman protagonismo sobre el láser.
Si tu diseño necesita 7 mm, puedes pedirlo, pero la disponibilidad en stock es menor y puede implicar tiempos de espera o sobreprecio. La pregunta que debes hacerte antes de cerrar planos: ¿puede funcionar con 6 o con 8 mm? En muchos casos la respuesta es sí, y eso acelera la entrega y abarata el material.
Tolerancias de corte: el dato que más errores genera
Cada tecnología de corte genera una anchura de corte —el llamado kerf— que consume material. Ignorarlo produce piezas que no llegan a cota o que interfieren entre sí cuando salen de la misma plancha. Estas son las referencias orientativas por tecnología:
| Tecnología | Kerf aproximado | Tolerancia dimensional típica |
|---|---|---|
| Corte láser (acero <12 mm) | 0,1 – 0,3 mm | ±0,1 – ±0,2 mm |
| Plasma CNC | 1 – 3 mm | ±0,5 – ±1,5 mm |
| Oxicorte CNC | 1,5 – 4 mm | ±0,5 – ±2 mm |
Esto tiene una consecuencia directa: si tu pieza tiene una cota crítica —un agujero para un pasador, un rebaje para un acople— necesitas comunicársela al proveedor. No «quiero una chapa de 200×200 mm con un agujero de 50 mm». Sino «el diámetro del agujero es crítico en tolerancia H7, el resto de cotas admite ±1 mm». Con esa información, el operario puede elegir la compensación de herramienta adecuada y programar el corte en consecuencia.
Lo que también conviene saber: la tolerancia no es igual en todos los puntos de la pieza. Las esquinas interiores, los radios pequeños y los contornos complejos son más exigentes para la máquina. Si puedes redondear esquinas interiores a r≥1,5 mm en láser o r≥3 mm en plasma, la pieza sale mejor y más rápido.
Aprovechamiento de plancha: dónde se pierde dinero sin saberlo
Las planchas de acero al carbono tienen formatos estándar. Los más comunes son 3.000×1.500 mm y 2.000×1.000 mm, aunque también existen 2.500×1.250 mm o chapas en bobina para espesores finos. Cuando pides piezas a medida, el proveedor anida —coloca— tu geometría dentro de esa plancha para minimizar el desperdicio.
El problema llega cuando el cliente define piezas cuyas cotas no encajan bien en el formato de plancha disponible. Un ejemplo concreto: necesitas 10 piezas de 310×310 mm en chapa de 5 mm. En una plancha de 3.000×1.500 mm cabrían 9 columnas de 4 filas = 36 piezas si midiesen 300×300 mm. Con 310×310 mm caben 9×4 = 36 piezas teóricas, pero el kerf y los puentes de separación reducen la plancha útil a unos 2.950×1.450 mm, lo que da exactamente 4 columnas de 4 filas = 16 piezas por plancha. Es decir, que 310 mm en vez de 300 mm puede obligarte a pagar media plancha extra.
No siempre es posible ajustar la cota, claro. Pero cuando el diseño tiene margen, vale la pena hacer ese cálculo antes de enviar el plano. O directamente pedírselo al proveedor: un buen servicio de corte te dirá cuántas piezas salen por plancha y si una pequeña modificación de cota mejora el aprovechamiento.
Cómo comunicar bien un pedido de chapa cortada a medida
Aquí está la información que debes tener preparada antes de llamar o enviar el correo. No hace falta un dossier de 20 páginas —con esto es suficiente:
- Material y grado: acero al carbono S235, S275, S355… Si no sabes cuál, indica el uso final y deja que el proveedor recomiende.
- Espesor: el que necesitas. Si admite alternativa, indícalo.
- Geometría: plano DXF, PDF acotado o cotas en tabla. Para formas complejas, el DXF es imprescindible. Para rectángulos simples, basta con largo × ancho.
- Tolerancias críticas: qué cotas son críticas y cuáles admiten holgura. Si no sabrías contestar esto, probablemente todas admiten holgura.
- Cantidad: número de piezas. Cuantas más piezas iguales, mejor precio por unidad gracias al anidado.
- Acabado: ¿necesita el corte limpio sin rebaba o basta con el estándar? ¿Necesita granallado, imprimación, otra operación posterior?
- Plazo: cuándo lo necesitas de verdad. No el ideal, sino el límite real. Eso permite que el proveedor planifique sin descuadrar el programa de producción.
Con estos siete puntos claros, el tiempo de respuesta de cualquier proveedor serio se reduce a la mitad. Y los malentendidos, también.
Errores frecuentes que encarecen el pedido sin que el taller lo vea
Después de años atendiendo pedidos industriales, los errores que se repiten son siempre los mismos. No son errores de diseño —son errores de proceso de pedido.
Pedir en acero S355 cuando S235 es suficiente. El S355 tiene mayor límite elástico, pero cuesta más. Si la pieza no está sometida a esfuerzo estructural crítico, pagas por prestaciones que no usas.
No agrupar pedidos. Diez piezas en un pedido salen más baratas que dos pedidos de cinco, aunque sean las mismas piezas. El setup de máquina se amortiza entre más unidades.
Enviar planos con cotas en pulgadas o sin escala definida. Parece raro, pero pasa. Siempre en mm, siempre con escala indicada si es PDF.
No indicar la dirección de laminación cuando importa. En chapas que van a doblarse, la dirección de laminación afecta al resultado. Un doblez perpendicular a la laminación tiene más riesgo de fisura que uno paralelo. Si tu pieza se va a doblar tras el corte, indícalo.
Olvidar los agujeros de paso. Si la pieza lleva agujeros para tornillos, taladros de paso o ventanas de aligera-miento, es mucho más económico cortarlos en la misma operación que hacerlos después con taladrina. No dejes para el taller lo que puede hacer el láser.
¿Qué tecnología de corte conviene para tu chapa?
La respuesta rápida: depende del espesor y de la precisión que necesitas.
- Láser: precisión máxima, acabado limpio, ideal para espesores hasta 20-25 mm en acero al carbono. Perfecto cuando hay geometrías complejas o tolerancias ajustadas.
- Plasma CNC: más rápido y económico en espesores medios-altos (10-40 mm). Algo más de kerf que el láser, pero suficiente para la mayoría de aplicaciones estructurales.
- Oxicorte CNC: el rey en espesores grandes, desde 20 mm hasta más de 200 mm. Más lento que el plasma en rangos medios, pero sin rival en acero grueso a buen precio.
Un proveedor experimentado te dirá qué tecnología conviene para cada pieza concreta. Si te dicen siempre la misma sin mirar el plano, busca otro proveedor.
Si tienes un pedido de chapa de acero al carbono a medida y quieres saber cuántas piezas salen por plancha, qué tolerancias aplican o qué tecnología de corte se ajusta mejor a tu caso, el equipo de Oxicortes Arilla lleva más de 50 años resolviendo exactamente ese tipo de consultas — con material en stock y maquinaria lista para dar respuesta a plazos reales.