Cuando un taller pide perfilería metálica a medida, lo que necesita es sencillo de enunciar: la pieza exacta, al espesor correcto, en el material adecuado, y sin perder una semana de producción esperándola. Lo que no siempre está claro es qué proceso de corte aplica a qué tipo de perfil, y por qué esa decisión importa más de lo que parece.
Aquí no vas a encontrar un catálogo comercial. Lo que te contamos es qué perfiles admiten corte láser con garantías, cuáles presentan limitaciones geométricas reales y en qué casos el oxicorte o el plasma dan mejores resultados. Con eso, puedes tomar decisiones más afinadas antes de pedir presupuesto o planificar una partida.
Qué significa cortar perfilería metálica a medida
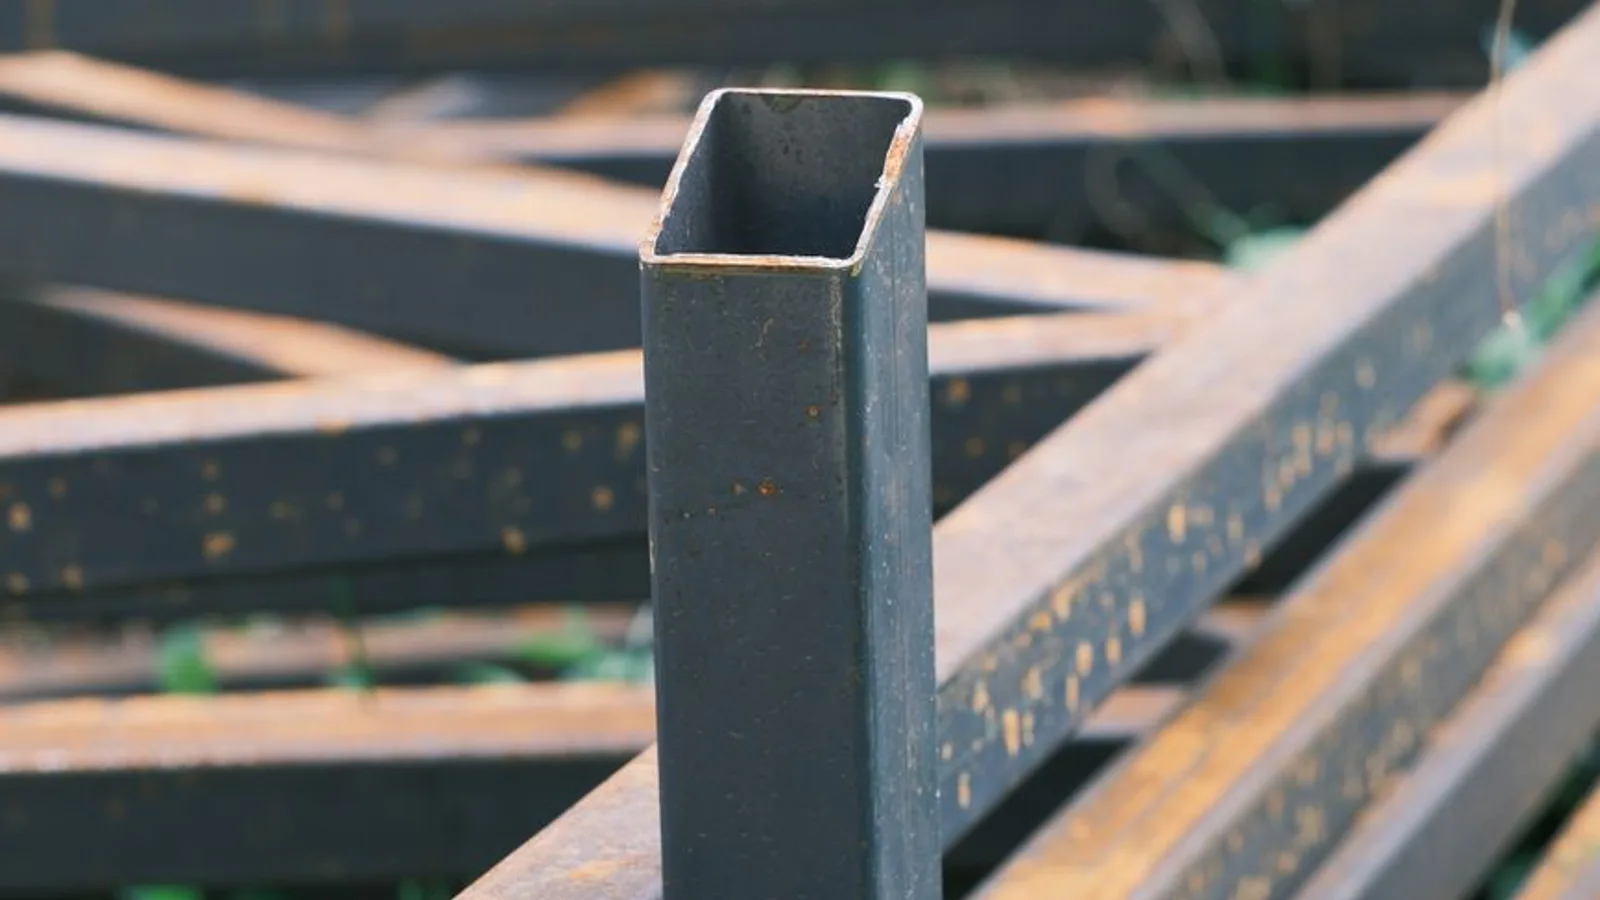
Cortar perfilería metálica a medida implica seccionar o trabajar perfiles estructurales y tubulares —vigas, tubos, ángulos, canales— con dimensiones, ángulos y tolerancias definidos por el cliente, no por el estándar de fábrica. El resultado es una pieza lista para montar o soldar sin operaciones intermedias innecesarias.
A diferencia del corte de chapa plana, la perfilería añade una variable que complica el proceso: la geometría tridimensional. Un tubo cuadrado, una viga HEB o un perfil en L no son superficies planas; tienen caras, esquinas y espesores variables que el cabezal de corte tiene que gestionar sin perder precisión ni quemarse en las aristas. Ahí es donde cada tecnología muestra sus límites reales.
Perfiles que admiten corte láser con garantías
El corte láser para perfilería —cuando la máquina dispone de cabezal rotativo de tubo, como los equipos actuales de fibra— trabaja con precisión sobre una gama bastante amplia de secciones. Estos son los perfiles con mejor resultado:
- Tubo rectangular y cuadrado: el perfil más habitual en estructuras ligeras y maquinaria. El láser de fibra lo corta con tolerancias de décimas de milímetro, incluyendo cortes a inglete, ranuras y agujeros pasantes en la misma operación. Espesores de pared hasta 8-10 mm en acero al carbono, según la potencia del equipo.
- Tubo redondo: similar al rectangular. La mayor complejidad es el cálculo del desarrollo para cortes angulados (copa de pez, boca de lobo), pero una máquina con software de desenrollado lo resuelve automáticamente.
- Perfil en L (ángulo): dos caras planas, geometría sencilla. El láser lo maneja sin problema siempre que el espesor de ala esté dentro del rango del equipo. Muy habitual para refuerzos y marcos.
- Perfil en T y en U (canal): el canal UPN o UPE y los perfiles en T admiten corte láser con buenos resultados en espesores medios. El punto crítico es el radio interior de la canal: si es muy pequeño, el haz puede tener problemas de accesibilidad.
- Perfil IPE y IPN ligero: vigas de doble T de ala estrecha. En tamaños pequeños y medianos (IPE 80 a IPE 240, aproximadamente), el láser de tubo trabaja bien. A partir de cierto canto, las restricciones aumentan.
Limitaciones geométricas que no todo el mundo menciona
El corte láser de perfilería tiene restricciones que no suelen aparecer en los catálogos. Conocerlas evita malentendidos y retrabajos.
Canto máximo y accesibilidad del cabezal
La mayoría de equipos de corte láser de tubo tienen una apertura máxima de sección de entre 160 y 250 mm según el modelo. Una viga HEB 300 o una IPE 400 directamente no entra en el equipo sin un adaptativo especial. Si tu proyecto usa perfiles estructurales grandes, ese es el primer límite a verificar.
Espesor de ala en perfiles laminados
Las vigas IPN y HEB tienen alas con espesor variable: más gruesas en la raíz, más delgadas en el extremo. El láser no trabaja igual en toda la sección. En alas muy gruesas (a partir de 15-18 mm en acero), la calidad del corte empieza a degradarse y aparecen zonas de reescoria que requieren acabado posterior.
Secciones abiertas frente a cerradas
Un tubo (sección cerrada) es más rígido durante el corte que un perfil en L o un canal (sección abierta). Las secciones abiertas tienden a vibrar más, lo que puede afectar a la precisión en cortes de alta velocidad. No es un problema insuperable, pero sí exige sujeción adecuada y a veces reduce la velocidad de avance.
Materiales reflectantes en perfilería
El aluminio y el acero inoxidable en perfil exigen más potencia que la chapa plana del mismo espesor, porque la disipación de calor en las aristas es diferente. El láser de fibra gestiona bien ambos materiales, pero el parámetro de corte no es directamente trasladable desde chapa.
Cuándo el oxicorte o el plasma son más adecuados
El láser no es siempre la mejor opción para perfilería. Hay casos concretos en que el oxicorte o el plasma ganan, y reconocerlos ahorra dinero y tiempo.
Vigas estructurales de gran canto (HEB 200 en adelante)
Cuando el perfil supera la capacidad de apertura del cabezal láser, el oxicorte es la alternativa natural para acero al carbono. Permite cortar secciones grandes con calidad suficiente para aplicaciones estructurales, aunque la tolerancia dimensional es menor que con láser. Si el corte es recto y no requiere mecanizado posterior, el oxicorte cumple sobradamente.
Acero de alto espesor en ala
Para espesores de ala superiores a 20 mm —frecuentes en HEB pesados y en perfilería especial— el plasma ofrece mayor velocidad de corte que el láser con resultados aceptables. El acabado es algo más rugoso, pero en muchas aplicaciones industriales es perfectamente válido.
Series cortas o cortes no críticos en acero al carbono
Para una serie de tres o cuatro cortes rectos en perfil estándar, el coste de preparación del láser no siempre se justifica frente a un oxicorte manual o mecanizado. El truco está en valorar el total de la partida, no el coste por pieza de forma aislada.
Tabla comparativa: láser, plasma y oxicorte en perfilería
| Criterio | Corte láser | Plasma | Oxicorte |
|---|---|---|---|
| Tolerancia dimensional | ±0,1–0,3 mm | ±0,5–1,5 mm | ±1–3 mm |
| Espesor máximo eficiente (acero) | Hasta ~20 mm en chapa; menos en perfil complejo | Hasta 50 mm | Hasta 200 mm y más |
| Materiales | Acero, inox, aluminio | Conductores (acero, inox, aluminio) | Solo acero al carbono |
| Velocidad en espesor fino | Alta | Media-alta | Baja |
| Cortes geométricos complejos | Excelente | Limitado | Limitado |
| Acabado superficial | Muy bueno | Aceptable | Aceptable-bueno en recto |
| Coste por pieza en serie larga | Bajo | Bajo-medio | Bajo |
Lo que marca la diferencia en la práctica
Llevamos más de 50 años trabajando con talleres, instaladores y fabricantes de maquinaria en Aragón y el resto de España. Y hay un error que se repite: pedir presupuesto especificando el proceso («quiero láser») en vez de especificando el resultado («necesito esta tolerancia, este material, esta cantidad»). El proceso lo elegimos nosotros según lo que el cliente realmente necesita.
Cuando alguien pide un tubo rectangular 100x60x4 cortado a inglete a 45° con agujero pasante de 12 mm, el láser de tubo es la respuesta obvia: una sola operación, sin marcas de amarre, sin rebabas. Pero cuando ese mismo cliente necesita doce metros de HEB 220 cortados a escuadra para una estructura, cambiar al oxicorte reduce el coste y el plazo sin sacrificar nada que importe.
El stock propio de chapas y perfilería que mantenemos en nuestras instalaciones de Ejea de los Caballeros permite además no depender de los plazos del distribuidor. La pieza se corta con el material en casa. Eso es lo que da respuesta en 24-48 horas en la mayoría de casos.
Materiales disponibles en perfilería a medida
No todos los materiales se comportan igual en cada proceso. Estos son los más habituales en nuestra producción de perfilería:
- Acero al carbono S235 / S275 / S355: el material estándar para estructuras. Compatible con los tres procesos. El más económico y el de mayor disponibilidad en stock.
- Acero inoxidable AISI 304 / 316: requiere láser o plasma. El oxicorte no es viable en inoxidable. La fibra láser da los mejores acabados en este material.
- Aluminio: exclusivo para láser o plasma. El oxicorte no corta aluminio. El láser de fibra, con los parámetros ajustados, deja un corte limpio incluso en perfiles de pared delgada.
Preguntas frecuentes sobre corte láser en perfilería
¿Se puede hacer una copa de pez o boca de lobo con láser?
Sí. Los equipos de corte láser de tubo con software de desarrollo generan automáticamente el perfil de corte para ensambles tubulares (copa de pez, boca de lobo, cortes de intersección entre tubos). Es una de las operaciones donde el láser tiene ventaja clara sobre los procesos manuales o de plasma, porque el perfil de corte resulta preciso y encaja a la primera en el ensamble.
¿Qué tolerancia puedo esperar en perfilería cortada con láser?
En condiciones normales de trabajo, el corte láser de tubo ofrece tolerancias de ±0,1 a ±0,3 mm dependiendo del material, espesor y geometría del corte. Es suficiente para la mayoría de aplicaciones de fabricación metálica sin mecanizado posterior. Si necesitas tolerancias más ajustadas, se combina con operaciones de acabado.
¿Cuál es el lote mínimo para que sea viable económicamente?
No hay un mínimo universal. El coste de programación se amortiza rápido en series a partir de 10-20 piezas iguales. Para series muy cortas (2-5 piezas), el coste por pieza sube, pero sigue siendo competitivo cuando la geometría es compleja y el mecanizado alternativo sería más caro. Siempre merece la pena pedir valoración.
¿Se puede cortar perfilería pintada o galvanizada?
Es posible técnicamente, pero no recomendable sin ventilación adecuada y evaluación previa. El zinc del galvanizado genera humos que requieren gestión específica. En general, se trabaja con material en negro y el acabado superficial (galvanizado, pintura, fosfatado) se aplica después del corte.
Si tienes un proyecto con perfilería a medida y no tienes claro qué proceso aplica o qué material necesitas, consulta con el equipo de Oxicortes Arilla y te damos una valoración técnica sin compromiso.