Hay procesos industriales que llevan décadas en el mercado y que, cada cierto tiempo, alguien da por muertos. El oxicorte es uno de ellos. Con la llegada del corte láser y del plasma de alta definición, más de un artículo ha sugerido que el oxicorte estaba de salida. Y sin embargo, en cualquier taller metalúrgico serio, la máquina de oxicorte sigue funcionando. A diario. Con piezas reales que nadie querría cortar de otra forma.
¿Por qué? Porque hay trabajos que el oxicorte hace mejor que cualquier otra tecnología. No todos, claro. Pero hay materiales y espesores donde, si te digo la verdad, ni el láser ni el plasma llegan. Esta guía explica cómo funciona el proceso, qué materiales admite, hasta qué espesor trabaja bien y en qué tipo de piezas el oxicorte sigue siendo la única opción real sobre la mesa.
Qué es el corte por oxicorte y cómo funciona
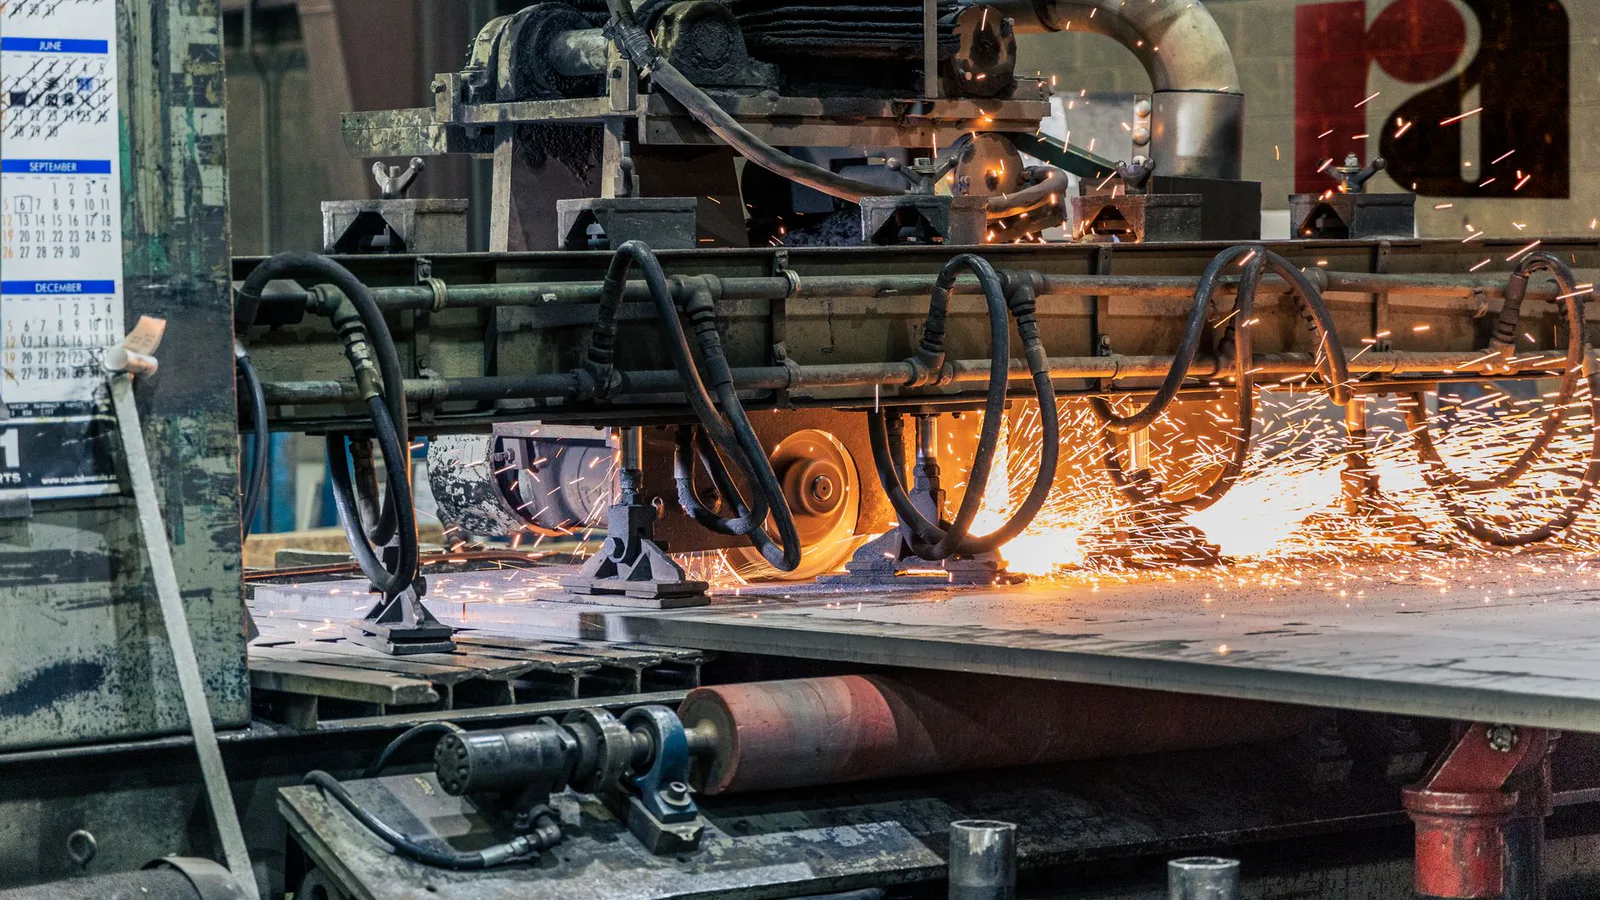
El corte por oxicorte es un proceso de corte térmico que utiliza una llama de combustión —generalmente acetileno u otro gas combustible mezclado con oxígeno— para calentar el metal hasta su punto de ignición y, a continuación, inyecta un chorro de oxígeno puro que oxida y expulsa el material fundido. El resultado es un corte limpio a lo largo de la trayectoria programada. No hay arranque de viruta, no hay herramienta de corte mecánico: el metal literalmente se quema de manera controlada.
El proceso tiene dos fases bien diferenciadas. Primero, la llama precalentadora eleva la temperatura de la zona de trabajo hasta unos 900-1.000 °C en el caso del acero al carbono. Segundo, se abre el paso de oxígeno de corte: ese chorro reacciona violentamente con el hierro caliente, genera óxido de hierro fundido y lo expulsa hacia abajo. Mientras la antorcha avanza —bien a mano o guiada por control numérico—, se forma la ranura de corte.
La tecnología es antigua, sí. Pero es exactamente esa reacción química la que le da una ventaja que los demás procesos no pueden replicar a ciertos espesores.
Qué materiales admite el oxicorte (y cuáles no)
El oxicorte funciona sobre acero al carbono y acero de baja aleación. Punto. No trabaja bien sobre inoxidable, aluminio ni cobre, porque esos materiales no reaccionan con el oxígeno de la misma manera: forman capas de óxido refractario que impiden la combustión continua o simplemente no alcanzan el punto de ignición necesario.
Esto no es un defecto del proceso, es su condición de uso. Si trabajas con acero estructural, chapa de construcción, vigas, placas de maquinaria o cualquier pieza de acero al carbono, el oxicorte es perfectamente válido. Si necesitas cortar inoxidable o aluminio, la tecnología adecuada es el láser o el plasma. En Oxicortes Arilla trabajamos con los tres procesos precisamente para no tener que forzar la herramienta equivocada en el material equivocado.
Tabla de compatibilidad por material
| Material | Oxicorte | Plasma | Láser |
|---|---|---|---|
| Acero al carbono | ✔ Óptimo | ✔ Bueno | ✔ Bueno (hasta ~25 mm) |
| Acero inoxidable | ✘ No válido | ✔ Válido | ✔ Óptimo |
| Aluminio | ✘ No válido | ✔ Válido | ✔ Óptimo |
| Acero de baja aleación | ✔ Válido | ✔ Válido | ✔ Válido |
Hasta qué espesor trabaja el oxicorte y por qué ahí gana
El oxicorte industrial puede cortar acero al carbono desde unos pocos milímetros hasta espesores superiores a 300 mm con maquinaria específica. En la práctica habitual de taller, el rango más frecuente está entre 10 y 200 mm. Y es en esa franja donde el proceso se vuelve difícil de sustituir.
El corte láser de fibra, con toda su precisión, tiene un techo real en torno a los 25-30 mm en acero al carbono dependiendo de la potencia del equipo. El plasma de alta definición puede alcanzar los 80-100 mm, pero la calidad del corte y la verticalidad del filo empiezan a degradarse a partir de cierto espesor. El oxicorte, en cambio, mantiene una calidad de corte consistente en chapas gruesas y muy gruesas. La ranura de corte puede ser algo más ancha que en láser, pero el resultado es perfectamente funcional para la inmensa mayoría de aplicaciones industriales.
El truco está en que el proceso no depende de fundir el material, sino de oxidarlo. Eso le da una capacidad de penetración que los procesos basados en energía puntual (láser) o en arco eléctrico (plasma) no pueden igualar más allá de ciertos milímetros.
En qué piezas el oxicorte sigue siendo insustituible
Esta es la pregunta que realmente importa. No cuándo es el oxicorte «bueno», sino cuándo es el único proceso que tiene sentido.
Placas y bloques de acero de gran espesor
Cualquier pieza que supere los 30-40 mm de espesor en acero al carbono ya está fuera del alcance real del láser. Si hablamos de bloques para útiles de prensa, bases de maquinaria pesada o placas de desgaste, el oxicorte es el proceso estándar. No hay discusión.
Piezas estructurales y de construcción metálica
Vigas, perfiles laminados en caliente, chapas de estructura: en obra civil y construcción metálica se trabaja con espesores y formatos donde el oxicorte sigue siendo la herramienta habitual. La velocidad de corte en espesores medios-altos, combinada con el bajo coste de operación respecto al láser, hace que muchos proyectos de estructura salgan más rentables con este proceso.
Cortes de preparación para soldadura
Aquí hay un matiz que no todo el mundo cuenta: el acabado que deja el oxicorte en el canto es ligeramente rugoso, y eso en determinadas preparaciones para soldadura no solo no es un problema, sino que puede ser una ventaja. Una superficie con algo de textura agarra mejor el material de aportación en ciertos tipos de unión. El error típico es pedir siempre un acabado de láser cuando la pieza va directamente a la mesa de soldadura.
Trabajos donde el coste por corte importa más que la tolerancia
El láser ofrece tolerancias de ±0,1 mm. Impresionante. Pero si tu pieza tiene una tolerancia funcional de ±1 mm y mide 150 mm de espesor, pagar por láser no tiene ningún sentido. El oxicorte cubre sin problema tolerancias de ±0,5 a ±1,5 mm en espesores medios, y el coste por pieza es notablemente inferior. Para producción de piezas pesadas en serie, ese diferencial de coste se nota en la cuenta de resultados.
Oxicorte con control numérico: la diferencia entre lo manual y lo industrial
Mucha gente asocia el oxicorte con el trabajo manual —la antorcha en la mano, el operario con gafas oscuras trazando a pulso. Eso existe, y tiene su sitio en obra o en reparaciones. Pero el oxicorte industrial con control numérico (CNC) es otra cosa.
Una máquina de oxicorte CNC puede montar varias antorchas simultáneas, ejecutar geometrías complejas con alta repetibilidad y optimizar el aprovechamiento de la chapa con nesting automático. La calidad de corte es consistente pieza a pieza. El operario programa y supervisa; la máquina ejecuta. En Oxicortes Arilla llevamos décadas trabajando con equipos CNC que nos permiten dar tolerancias y plazos que el oxicorte manual no puede garantizar.
Si alguien te dice que el oxicorte es una tecnología anticuada, pregúntale si conoce el oxicorte CNC con mesas de gran formato. La respuesta suele ser reveladora.
¿Cuándo elegir oxicorte frente a láser o plasma?
La respuesta honesta es que depende de tres variables: el material, el espesor y la tolerancia requerida. No hay un proceso universalmente superior; hay el proceso adecuado para cada trabajo.
- Elige oxicorte si trabajas con acero al carbono de más de 25-30 mm de espesor y no necesitas tolerancias de décimas de milímetro.
- Elige láser si el material es inoxidable o aluminio, el espesor es bajo-medio y la tolerancia dimensional es crítica.
- Elige plasma si necesitas velocidad en espesores medios (6-50 mm) con una relación calidad-precio ajustada, o si trabajas con materiales conductores que el oxicorte no puede cortar.
En la práctica, un proveedor que trabaje con los tres procesos puede ayudarte a elegir el más adecuado para cada pedido. No todos los clientes llegan sabiendo qué proceso necesitan, y tampoco tienen por qué saberlo. Para eso estamos.
Un apunte sobre la zona afectada por el calor
El oxicorte genera una zona afectada térmicamente (ZAT) más amplia que el láser. Esto es un hecho, no una crítica. En espesores delgados puede ser un inconveniente si la pieza requiere tratamientos posteriores sensibles al calor. Pero en espesores gruesos, esa zona afectada es proporcionalmente pequeña respecto al total de la sección, y rara vez condiciona el comportamiento mecánico de la pieza en servicio.
Lo que sí conviene tener en cuenta: si la pieza va a someterse a un tratamiento térmico posterior o si trabaja en condiciones de fatiga extrema, merece la pena consultarlo con el proveedor antes de definir el proceso de corte. No es un problema frecuente, pero cuando aparece, mejor anticiparlo.
Si tienes un proyecto con chapa gruesa de acero al carbono o necesitas asesoramiento para decidir qué proceso de corte se adapta mejor a tu pieza, contacta con el equipo de Oxicortes Arilla y te damos una respuesta técnica sin rodeos.