Cuando alguien pide un presupuesto de corte láser sobre acero al carbono, la pregunta que debería hacerse antes es: ¿qué espesor tengo y qué tolerancia necesito realmente? Porque el láser no es igual de bueno en un chapa de 2 mm que en una de 25 mm. Y los catálogos de maquinaria no siempre explican eso con claridad.
En Oxicortes Arilla llevamos más de 50 años trabajando el metal y hemos procesado acero al carbono con láser, plasma y oxicorte. Lo que viene a continuación no es teoría de folleto: son los datos que manejamos en producción y las conclusiones que hemos sacado a base de horas de máquina.
Qué tolerancias alcanza el corte láser en acero al carbono
El corte láser sobre acero al carbono permite alcanzar tolerancias dimensionales de ±0,1 mm a ±0,2 mm en espesores de hasta 6-8 mm, con acabados de corte que en muchos casos no requieren operaciones posteriores de desbarbado. A partir de 10-12 mm, la tolerancia real en producción se sitúa habitualmente entre ±0,2 mm y ±0,5 mm dependiendo de la geometría y los parámetros de corte.
Esos números importan. Un ±0,1 mm en una pieza de chapa fina es suficiente para encajar directamente en una estructura soldada sin retoque. Un ±0,5 mm en una plancha de 20 mm sigue siendo bueno comparado con el oxicorte tradicional, pero ya no es el mismo proceso.
Tolerancias por rango de espesor: la tabla que nadie pone junta
| Espesor (mm) | Tolerancia dimensional típica | Calidad de corte (ISO 9013) | Necesidad de acabado posterior |
|---|---|---|---|
| 1 – 4 mm | ±0,05 – ±0,15 mm | Rango 1-2 | Muy baja o nula |
| 4 – 8 mm | ±0,1 – ±0,2 mm | Rango 2 | Baja |
| 8 – 15 mm | ±0,2 – ±0,35 mm | Rango 2-3 | Media (según aplicación) |
| 15 – 25 mm | ±0,3 – ±0,5 mm | Rango 3 | Media-alta |
| > 25 mm | ±0,5 mm o superior | Rango 3-4 | Alta — valorar plasma u oxicorte |
La norma ISO 9013 clasifica la calidad de corte térmico en cinco rangos: el 1 es el mejor acabado y el 5 el más rugoso. El láser en espesores finos compite sin problemas con procesos mecánicos en cuanto a calidad superficial. A medida que sube el espesor, el rango se deteriora y la ventaja diferencial frente a otras tecnologías se reduce.
Cuándo el láser es claramente la mejor opción
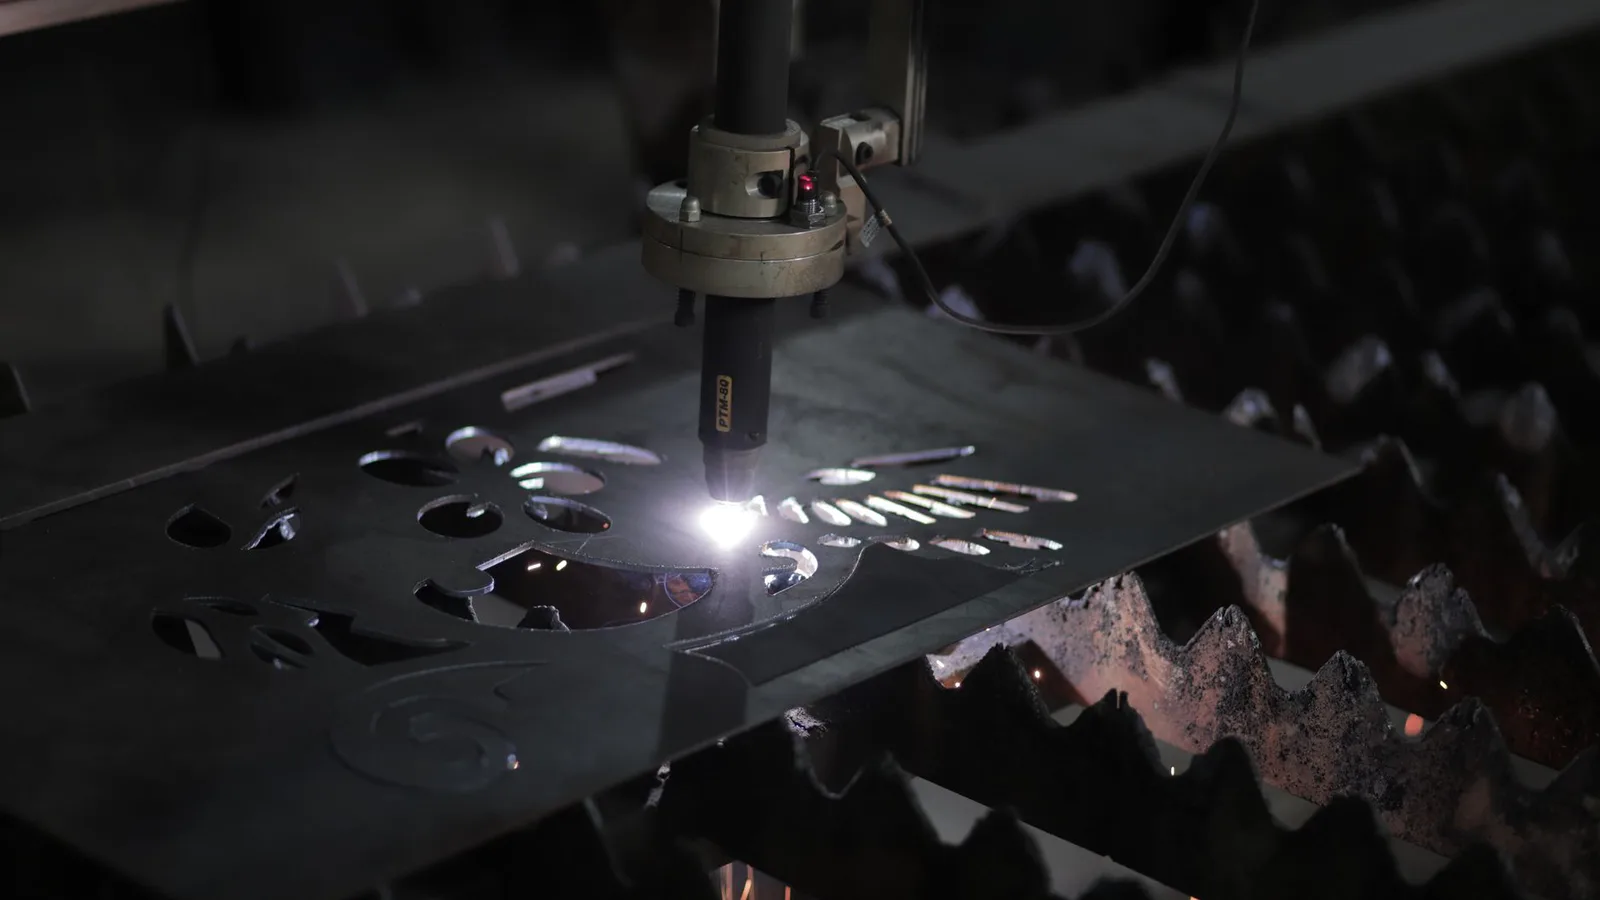
Para piezas con geometría compleja, series medias o altas, espesores de hasta 15 mm y tolerancias exigentes, el corte láser de acero al carbono no tiene rival práctico. La velocidad de corte en chapas finas (1-6 mm) es muy alta, la repetibilidad entre piezas es excelente y el tiempo de programación CNC es mínimo frente al mecanizado convencional.
Algunos casos donde el láser gana sin discusión:
- Piezas con agujeros pequeños y geometrías cerradas: el láser puede cortar diámetros de agujero muy próximos al espesor del material sin problemas de deformación.
- Series repetitivas de chapas de 2-8 mm: la velocidad y la repetibilidad justifican el proceso desde series relativamente cortas.
- Piezas que van directamente a soldadura o plegado: el corte queda tan limpio que no hace falta desbarbado previo, lo que ahorra un paso completo de producción.
- Prototipos y piezas de una sola unidad con tolerancias ajustadas: el tiempo de setup es bajo y no se necesita utillaje.
Dónde el láser tiene limitaciones reales
Aquí está la parte que los artículos genéricos no suelen contar. El láser tiene tres límites concretos en acero al carbono que conviene conocer antes de pedir presupuesto.
Espesores superiores a 20-25 mm
Tecnológicamente, los equipos láser de fibra de alta potencia (6-15 kW) pueden cortar acero al carbono hasta 30 mm o incluso algo más. Pero la velocidad de corte cae de forma notable, el coste por metro lineal sube y la calidad de corte se aleja del rango 1-2. En espesores de 20 mm en adelante, el oxicorte y el plasma de alta definición suelen ser más eficientes económicamente, con acabados completamente válidos para la mayoría de aplicaciones estructurales.
Piezas muy grandes con tolerancias extremas
Las mesas de corte láser tienen un recorrido máximo. Una pieza de 3.000 x 1.500 mm cortada en un solo pase es viable, pero si la pieza necesita reposicionarse, la acumulación de error puede superar la tolerancia prevista. Para formatos muy grandes donde la planitud de la chapa tampoco está garantizada, el margen de tolerancia real puede alejarse del teórico.
Material con mucha cascarilla o superficies muy oxidadas
El acero al carbono laminado en caliente tiene cascarilla superficial que afecta a la absorción del haz láser. No impide el corte, pero puede generar irregularidades en el kerf (la anchura del corte) y manchas de óxido en los bordes que complican el acabado superficial posterior. En estos casos, o se trabaja con material decapado o se ajustan los parámetros de potencia y velocidad.
Plasma y oxicorte: cuándo cambian la ecuación
No existe «la mejor tecnología de corte» de forma absoluta. Existe la tecnología que mejor encaja con el espesor, la tolerancia requerida, el volumen y el presupuesto del proyecto. En Oxicortes Arilla trabajamos con las tres — láser, plasma y oxicorte — precisamente porque ninguna cubre todos los casos.
El plasma de alta definición cubre bien el rango de 10-40 mm en acero al carbono con tolerancias de ±0,5 mm a ±1 mm, a una velocidad y coste por metro lineal generalmente inferior al láser en espesores altos. El acabado no alcanza el rango 1-2 de la ISO 9013, pero para piezas estructurales o de maquinaria que van a mecanizarse posteriormente, es más que suficiente.
El oxicorte sigue teniendo su hueco en espesores de 15 mm en adelante, especialmente cuando el volumen de material es alto y la tolerancia no necesita ser ajustada. La inversión en gas es menor que en plasma para espesores muy gruesos (por encima de 50-60 mm), y la tecnología es madura y fiable.
Una comparativa directa para acero al carbono:
| Tecnología | Rango de espesor óptimo | Tolerancia típica | Velocidad en chapa fina | Coste relativo en espesores altos |
|---|---|---|---|---|
| Láser fibra | 1 – 20 mm | ±0,1 – ±0,5 mm | Muy alta | Alto |
| Plasma HD | 6 – 40 mm | ±0,5 – ±1 mm | Media | Medio |
| Oxicorte | 10 – 300 mm | ±0,5 – ±2 mm | Baja | Bajo en grandes espesores |
El error más típico al pedir corte láser en acero
Pedir láser por defecto porque «queda mejor» sin revisar si la tolerancia que necesita la pieza justifica ese proceso. Hemos visto talleres pagar un 30-40% más por una pieza estructural de 20 mm cortada a láser cuando con plasma obtenían exactamente la misma funcionalidad. Y al revés: pedir plasma para piezas de 3 mm que iban a soldadura de precisión, y luego tener que debarbar y ajustar porque el acabado no era suficiente.
El truco está en hablar con el proveedor antes de decidir el proceso. No después de tener el plano cerrado y el presupuesto pedido.
Preguntas frecuentes sobre corte láser en acero al carbono
¿Qué espesor máximo admite el corte láser en acero al carbono?
Los equipos láser de fibra actuales de alta potencia pueden cortar acero al carbono hasta 25-30 mm de forma habitual en producción. A partir de ese espesor, la calidad de corte y la eficiencia económica del proceso disminuyen significativamente y suele ser más adecuado el plasma o el oxicorte.
¿Hay zona afectada por calor (ZAC) en el corte láser de acero?
Sí, pero es muy reducida. En espesores de 1-8 mm, la zona afectada por calor en el corte láser es de décimas de milímetro, lo que en la práctica no altera las propiedades mecánicas del material base. En espesores mayores, la ZAC aumenta algo pero sigue siendo inferior a la del oxicorte convencional.
¿El corte láser sirve para acero al carbono con revestimiento o galvanizado?
Para acero galvanizado o con recubrimientos de zinc, el corte láser es técnicamente posible pero genera humos de zinc que requieren una extracción específica y pueden afectar a la boquilla del equipo. Muchos talleres prefieren evitar estos materiales en el láser o trabajan con recaudos especiales. Conviene consultarlo siempre antes de enviar material con recubrimiento.
¿Cuánto tarda en prepararse un corte láser desde el plano?
Con un archivo DXF o STEP correcto y material en stock, el tiempo de programación y setup para una pieza nueva es de 30 minutos a pocas horas según la complejidad. En piezas repetidas de un cliente habitual, el tiempo de preparación es prácticamente nulo. Es una de las ventajas reales del proceso frente al mecanizado o el corte por agua.
Si tienes un proyecto con acero al carbono y quieres saber qué proceso te conviene antes de cerrar el plano, en Oxicortes Arilla lo analizamos sin compromiso. Contacta con nuestro equipo técnico y cuéntanos el espesor, las tolerancias y el volumen — con eso ya podemos decirte qué tecnología encaja mejor y darte un presupuesto ajustado.